 Станок фрезерный металлорежущий, модели СФ676
Карта раскроя металла: как расположить детали на листе, чтобы сократить отходы
Статьи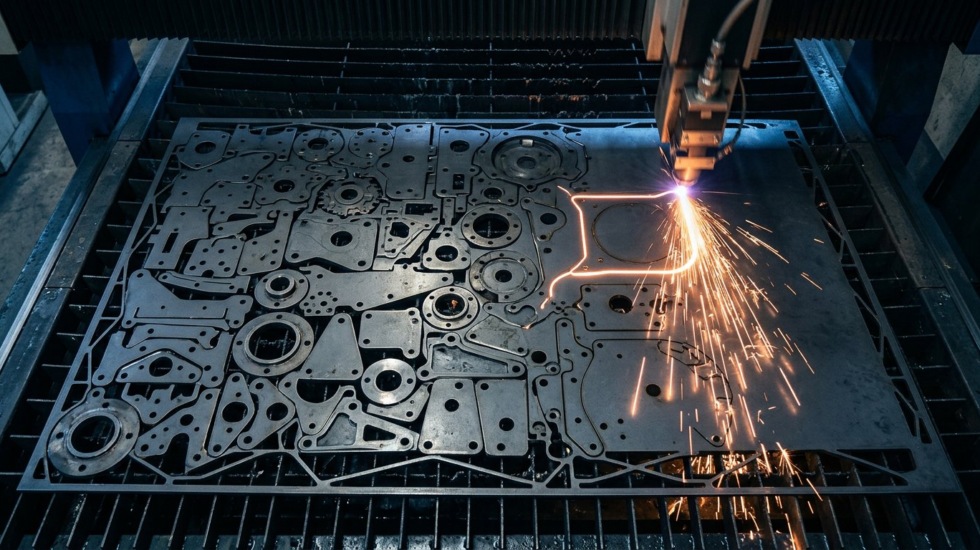
При лазерной, плазменной или механической резке листового металла стоимость готовой детали зависит не только от цены обработки. Значительную часть себестоимости может составлять сам металл. Если детали расположены на листе нерационально, предприятие платит не только за полезные заготовки, но и за металл, который после раскроя отправится в отходы.
Поэтому перед запуском партии важно правильно составить карту раскроя — схему размещения всех деталей на исходном листе с учётом размеров материала, технологии резки, минимальных расстояний между контурами, припусков, направления проката и возможности дальнейшего использования остатков.
На первый взгляд задача кажется простой: нужно разместить детали как можно плотнее. Но максимально плотное расположение не всегда является оптимальным. Между контурами необходимо оставить технологическое расстояние, учитывать ширину реза и особенности оборудования, а некоторые детали нельзя произвольно поворачивать.
Кроме того, хороший раскрой должен учитывать не только процент использования одного листа, но и стоимость отходов, возможность повторного использования остатков и количество листов, необходимых для всей производственной партии.
Что такое карта раскроя
Карта раскроя — это технологическая схема размещения деталей на исходном листовом материале перед выполнением операции резки. В зависимости от производства она может формироваться вручную или автоматически в специализированной CAM-программе.
В карте обычно учитываются:
- размеры исходного листа;
- толщина металла;
- марка и тип материала;
- количество деталей;
- геометрия каждой детали;
- технологические перемычки и зазоры;
- ширина реза;
- направление деталей;
- ограничения оборудования;
- зона, доступная для резки;
- расположение точек врезки и траектории инструмента;
- возможность использования остатка листа.
Для технологической подготовки производства существуют нормативные требования к оформлению документов раскроя. Например, ГОСТ 3.1402-84 устанавливает виды, формы, правила оформления и комплектность технологической документации для процессов раскроя материалов.
При этом сама карта раскроя должна быть связана с конкретной технологией. Схема, которая подходит для лазерной резки тонкого листа, не обязательно будет оптимальной для другого способа обработки.
Главная цель — не просто «заполнить лист»
Основной показатель эффективности раскроя — насколько рационально используется исходный материал. Условно его можно представить так:
Коэффициент использования материала = площадь деталей / площадь исходного листа × 100%.
Например, если площадь всех деталей составляет 7,2 м², а площадь листа — 8 м², теоретический коэффициент использования составляет:
7,2 / 8 × 100% = 90%.
Оставшиеся 10% — это материал, который не вошёл в площадь готовых деталей.
Но для реального производства такой расчёт является только ориентиром. Часть площади листа приходится на технологические промежутки, перемычки, зоны подхода инструмента, края листа и другие участки, которые невозможно превратить в готовые детали. Поэтому сравнивать карты раскроя только по площади деталей недостаточно.
Какие параметры нужно определить до составления карты
Прежде чем размещать детали на листе, технолог должен собрать исходные данные.
1. Размер исходного листа
Необходимо знать фактический формат материала, а не только номинальный размер из заказа. Для листового проката существуют нормативы сортамента и предельных отклонений. Например, ГОСТ 19903-2015 устанавливает сортамент горячекатаного листового проката, включая размеры, предельные отклонения и другие характеристики. На практике это означает: перед раскроем необходимо проверить маркировку и фактический размер листа.
2. Толщина
Толщина влияет не только на стоимость материала, но и на саму технологию резки. Режимы обработки, качество кромки и допустимые параметры зависят от материала, толщины и оборудования. Поэтому нельзя использовать одну и ту же карту для листов разной толщины только потому, что их длина и ширина совпадают.
3. Марка материала
Углеродистая сталь, нержавеющая сталь и алюминиевые сплавы требуют разных технологических подходов. Кроме того, нельзя смешивать в одном задании материалы только на основании одинаковых геометрических размеров. Материал должен соответствовать конструкторской документации на деталь.
4. Количество деталей
При небольшой партии иногда выгоднее использовать один лист с относительно большим остатком, чем пытаться добиться максимальной плотности любой ценой. Для крупной серии ситуация меняется: даже небольшое повышение коэффициента использования материала на каждом листе может дать существенную экономию в масштабе всей партии.
Почему детали нельзя просто поставить вплотную
Одна из распространённых ошибок — считать, что чем меньше расстояние между контурами, тем лучше карта. В действительности между деталями необходимо учитывать технологический зазор.
Причин несколько.
Во-первых, рез имеет определённую ширину. Во-вторых, на результат влияют тепловые процессы, жёсткость небольших перемычек и особенности конкретного оборудования.
Кроме того, слишком тесное расположение может затруднить удаление готовых деталей и остатка листа.
Поэтому расстояние между контурами должно определяться технологией резки, толщиной и видом материала, оборудованием и принятой технологической картой, а не универсальным числом, одинаковым для любого производства.
Что влияет на величину отходов
На количество отходов влияют сразу несколько факторов:
| Фактор | Как влияет на раскрой |
| Геометрия деталей | Определяет, насколько плотно их можно разместить |
| Размер листа | Ограничивает варианты компоновки |
| Количество деталей | Даёт больше возможностей для оптимизации |
| Технологический зазор | Увеличивает расстояние между контурами |
| Ширина реза | Влияет на фактическую траекторию обработки |
| Направление детали | Может ограничивать поворот или требовать определённой ориентации |
| Размер партии | Влияет на выбор оптимального количества листов |
| Форма остатка | Определяет возможность его повторного использования |
| Возможности станка | Ограничивают допустимые варианты раскроя |
| Точность исходного листа | Может влиять на использование крайних зон |
Именно поэтому оптимальный раскрой — это задача не только геометрическая, но и технологическая.
Как правильно размещать детали на листе
Универсального алгоритма для всех случаев нет, но при подготовке карты полезно последовательно выполнять несколько шагов.
Шаг 1. Сгруппировать детали по материалу и толщине
Сначала детали разделяют по основным технологическим признакам.
Например:
- сталь 3 мм;
- сталь 5 мм;
- нержавеющая сталь 2 мм;
- алюминий 4 мм.
Детали из разных материалов нельзя объединять в одну карту только ради заполнения свободного пространства.
Шаг 2. Отдельно выделить крупные детали
Крупные элементы задают геометрию оставшегося пространства. Если сначала разместить множество мелких деталей, а потом попытаться вставить крупную заготовку, свободного места может уже не хватить. Поэтому часто эффективнее сначала найти положение крупных элементов, а затем заполнять оставшиеся зоны небольшими деталями.
Шаг 3. Использовать поворот деталей
Для симметричных и ненаправленных деталей поворот на 90° или 180° может значительно улучшить заполнение листа. Особенно заметна разница на деталях прямоугольной или трапециевидной формы. Но поворот нельзя применять автоматически. Ориентация может иметь значение, если:
- конструкцией предусмотрено определённое направление проката;
- на поверхности есть декоративное покрытие;
- имеются требования к направлению волокон или текстуры;
- деталь имеет несимметричные технологические свойства;
- чертёж или технические требования запрещают изменение ориентации.
Комбинируйте детали разной формы
Хорошая карта раскроя редко состоит из деталей одного размера. Свободные участки между крупными элементами можно заполнять небольшими деталями. Например, после размещения двух крупных прямоугольных деталей может остаться узкая зона. Если в заказе есть небольшие кронштейны, пластины или накладки, их можно разместить именно там.
Это один из основных принципов nesting — автоматизированного размещения деталей с целью более полного использования листа. Современное программное обеспечение для подготовки раскроя использует алгоритмы оптимизации размещения. Например, производители оборудования для листовой обработки предусматривают отдельные функции nesting с оптимизацией использования листа и уменьшения отходов.
Лайфхак: оптимизируйте не один лист, а всю партию
Предположим, необходимо изготовить 100 одинаковых деталей.
Вариант А позволяет получить 10 деталей с каждого листа. Потребуется 10 листов.
Вариант Б позволяет получить 11 деталей с листа. На первый взгляд разница кажется небольшой.
Но для партии из 100 деталей второй вариант может позволить сократить количество используемых листов или уменьшить площадь неиспользуемого остатка. Поэтому сравнивать карты следует на объёме всей производственной партии, а не только по одному листу.
Используйте остатки, а не только процент отходов
Очень важный показатель — размер и форма остатка. Два варианта раскроя могут иметь одинаковый процент отходов, но совершенно разную практическую ценность. Например:
Вариант 1: после раскроя остаётся крупный прямоугольный кусок металла, пригодный для следующего заказа.
Вариант 2: процент отходов примерно такой же, но металл распадается на несколько узких и неудобных фрагментов.
С точки зрения склада первый вариант может оказаться намного выгоднее. Поэтому остатки желательно маркировать и возвращать в систему учёта материала. На пригодном остатке полезно сохранить информацию:
- марка материала;
- толщина;
- размеры;
- номер партии или листа — если это важно для прослеживаемости;
- дата получения остатка.
Это превращает отход в потенциальную заготовку для будущей детали.
Карта раскроя и остатки: что выгоднее
| Ситуация | Оптимальная стратегия |
| Большая серия одинаковых деталей | Максимизировать выход деталей с листа |
| Мелкосерийное производство | Учитывать возможность повторного использования остатков |
| Много деталей разных размеров | Использовать комбинированный nesting |
| Дорогой материал | Особенно тщательно оптимизировать площадь |
| Нержавеющая сталь | Учитывать стоимость материала и требования к качеству поверхности |
| Декоративный лист | Учитывать направление поверхности |
| Детали сложной формы | Использовать специализированное ПО |
| Срочный единичный заказ | Сопоставлять экономию металла и время подготовки |
Не забывайте о направлении раскроя
У деталей простой формы ориентация может практически не иметь значения. Но для некоторых изделий она принципиальна. Например, если деталь должна быть установлена определённым образом относительно направления проката или поверхности материала, свободно вращать её нельзя. Поэтому перед оптимизацией необходимо проверить конструкторскую документацию. Это особенно важно для деталей, которые впоследствии подвергаются гибке. Расположение детали на листе может влиять на направление гибки и на технологию дальнейшего изготовления. Поэтому карта раскроя должна рассматриваться не как отдельная операция, а как часть всего производственного маршрута:
лист → раскрой → гибка → сварка → обработка → сборка.
Иногда небольшое увеличение отходов на этапе раскроя позволяет существенно упростить последующие операции. И такая карта может оказаться экономически более выгодной.
Когда стоит использовать автоматический nesting
При небольшом количестве простых прямоугольных деталей карту можно составить вручную. Но по мере увеличения количества контуров задача быстро усложняется. Представим, что на лист нужно разместить несколько десятков деталей разной формы. Возможных комбинаций становится очень много. Программа может автоматически искать варианты расположения с учетом заданных ограничений.
Это особенно полезно при:
- массовом производстве;
- большом количестве типоразмеров;
- дорогом металле;
- сложных контурах;
- регулярном повторении заказов;
- необходимости быстро пересчитывать карту при изменении количества деталей.
При этом оператор или технолог всё равно должен проверить полученный вариант. Автоматический алгоритм оптимизирует заданные ему условия. Если исходные данные неверны или не учтено технологическое ограничение, программа может получить геометрически выгодную, но практически непригодную карту.
Что обязательно проверить перед запуском раскроя
Перед передачей программы на станок стоит проверить:
☐ материал;
☐ марку металла;
☐ толщину листа;
☐ фактический размер листа;
☐ количество деталей;
☐ соответствие геометрии чертежам;
☐ ориентацию деталей;
☐ технологические зазоры;
☐ размеры доступной зоны обработки;
☐ точки врезки;
☐ последовательность резки;
☐ возможность удаления деталей после раскроя;
☐ возможность повторного использования остатка.
Последние два пункта часто недооценивают. Теоретически идеальная карта может оказаться неудобной в работе, если после резки детали сложно безопасно извлечь из листа.
Последовательность резки тоже имеет значение
Карта раскроя определяет не только положение деталей, но и во многих случаях связана с траекторией обработки. При термической резке важно учитывать последовательность выполнения операций, чтобы не создавать лишнюю деформацию или нестабильность оставшейся части листа.
Особенности зависят от технологии и конкретного станка, поэтому порядок резки должен задаваться технологом с учётом оборудования и материала. Для сложных карт программа подготовки производства может автоматически формировать траектории, но итоговый вариант всё равно требует проверки.
Не стремитесь любой ценой получить 100% использования листа
Теоретически идеальная карта должна максимально приближаться к полной загрузке площади. На практике добиться 100% использования листа невозможно для большинства реальных деталей из-за геометрии, зазоров, технологических зон и самого процесса резки.
Более того, попытка максимально заполнить каждый миллиметр может ухудшить производственный процесс. Например, слишком маленькие перемычки между деталями могут сделать остаток листа неудобным для перемещения, а некоторые элементы могут оказаться сложными для извлечения.
Поэтому задача технолога — найти экономически и технологически оптимальный вариант, а не просто минимизировать площадь пустого пространства.
Как оценивать эффективность карты раскроя
Для регулярного производства удобно отслеживать несколько показателей.
1. Коэффициент использования материала
Показывает долю площади, занятую готовыми деталями.
2. Количество листов на заказ
Позволяет оценить прямой расход материала.
3. Массу отходов
Особенно полезна при дорогом материале.
4. Массу или площадь пригодных остатков
Этот показатель позволяет отличить настоящий отход от материала, который можно использовать повторно.
5. Время подготовки
Если для экономии небольшого количества металла требуется значительно больше времени технолога, результат может оказаться невыгодным.
6. Время обработки
Слишком сложная траектория может увеличить продолжительность операции.
Поэтому итоговая оценка должна учитывать не один показатель, а совокупность:
материал + время резки + подготовка + дальнейшая обработка + пригодность остатков.
Как снизить отходы без усложнения производства
Есть несколько практических приемов, которые не требуют дорогостоящей модернизации.
Объединяйте заказы
Если на предприятии регулярно режутся одинаковые материалы и толщины, имеет смысл рассматривать несколько заказов одновременно. Свободное пространство одного заказа иногда можно заполнить деталями другого.
Создавайте библиотеку остатков
Не отправляйте каждый остаток автоматически в лом. Если кусок листа имеет удобную форму и достаточный размер, его можно сохранить для будущего раскроя.
Группируйте типовые детали
Если предприятие регулярно производит одинаковые кронштейны, пластины или другие элементы, полезно заранее иметь оптимизированные варианты их размещения.
Проверяйте поворот деталей
Иногда разворот одной детали на 90° позволяет добавить в карту ещё несколько элементов.
Не забывайте про стоимость металла
Чем дороже материал, тем больше экономический эффект от оптимизации раскроя. Для обычной конструкционной стали небольшая разница в коэффициенте использования может иметь умеренный эффект, а для дорогих нержавеющих или специальных материалов она становится существенно заметнее.
Отдельно учитывайте качество исходного листа
Оптимизировать можно только тот материал, который действительно пригоден для изготовления деталей. Перед раскроем важно учитывать:
- марку;
- толщину;
- состояние поверхности;
- геометрические параметры;
- наличие защитной плёнки;
- требования к лицевой стороне;
- допустимые дефекты.
Требования к конкретному виду металлопродукции определяются соответствующим стандартом или техническими условиями. Например, ГОСТ 7566-2018 устанавливает правила приемки, маркировки, упаковки, транспортирования и хранения металлопродукции, включая листовой прокат. Если исходный лист имеет ограничения по поверхности или размерам, их необходимо учитывать еще до формирования карты.
Экономия начинается ещё до загрузки листа в станок
Карта раскроя — это не просто рисунок с расположенными деталями.
Это инструмент управления расходом металла.
Хорошая карта должна одновременно отвечать нескольким требованиям:
- обеспечивать требуемое количество деталей;
- соответствовать технологии резки;
- учитывать особенности материала;
- обеспечивать безопасное извлечение деталей;
- минимизировать необратимые отходы;
- сохранять пригодные остатки;
- не создавать лишних операций на следующем этапе.
При правильном подходе оптимизация раскроя позволяет экономить не только металл, но и рабочее время.
Итог: как получить меньше отходов при раскрое металла
Чтобы рационально использовать лист, не обязательно искать одну «идеальную» расстановку деталей. Гораздо эффективнее выстроить системный процесс.
Сначала определяют материал, толщину и формат листа. Затем группируют детали, учитывают их размеры и требования к ориентации. После этого формируют несколько вариантов карты и сравнивают их не только по площади отходов, но и по количеству листов, стоимости материала, времени обработки и возможности повторного использования остатков.
Для сложных заказов целесообразно применять автоматизированный nesting, но результат программы обязательно должен пройти технологическую проверку.
Главный принцип можно сформулировать просто:
лучший раскрой — это не тот, где на листе осталось минимальное количество металла, а тот, где максимально эффективно использован материал без нарушения технологии изготовления деталей.
Для предприятий, которые регулярно работают с листовым металлом, особенно важна комплексная оптимизация: от подготовки карты раскроя до выбора оборудования и технологии резки.
Лазерная резка металла в ВСЗ позволяет получать детали по подготовленным чертежам и использовать возможности современного оборудования для обработки листового металла.
При необходимости специалисты предприятия могут подобрать технологию обработки с учетом материала, толщины и требований к готовой детали.
Подробнее о возможностях оборудования и производственных услугах можно узнать на официальном сайте ВСЗ.
Для предприятий, где раскрой является регулярной операцией, оптимизация карты особенно эффективна в сочетании с грамотной подготовкой производства и последующим использованием пригодных остатков. Это позволяет снижать расход металла без ущерба для качества и производительности.
Главное: не стоит оценивать раскрой только по визуальной плотности размещения деталей. Учитывайте технологические зазоры, направление деталей, формат листа, последовательность резки, время обработки и возможность использовать остаток в следующем заказе. Именно комплексный подход позволяет превратить оптимизацию раскроя из разовой настройки в реальный инструмент снижения себестоимости производства.
Видео с нашего Youtube канала