 Станок фрезерный металлорежущий, модели СФ676
Приёмка станка после капитального ремонта: какие испытания и измерения запросить
Статьи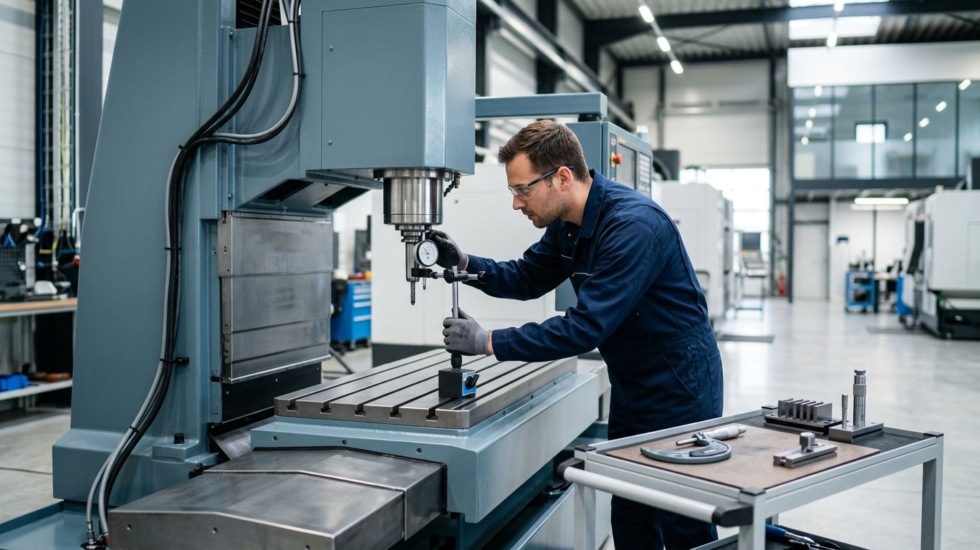
Автор: Алексей Григорьев, ведущий инженер-технолог ООО «Вятский Станкостроительный Завод»
Капитальный ремонт станка заканчивается не тогда, когда оборудование собрали, покрасили и впервые включили. Настоящая приёмка начинается после завершения ремонтных работ — с проверки того, насколько восстановленные узлы соответствуют требованиям к конкретному станку.
Для производства это принципиальный момент. Станок может нормально запускаться, перемещать суппорт или стол, вращать шпиндель и при этом не обеспечивать требуемую точность обработки. Дефекты геометрии, люфты, проблемы со шпиндельным узлом или неправильная регулировка направляющих иногда становятся заметны только после измерений и работы под нагрузкой.
Поэтому при приёмке после капитального ремонта стоит оценивать оборудование по нескольким направлениям: комплектность и состояние узлов, работу механизмов на холостом ходу, геометрическую точность, работу под нагрузкой и, если это предусмотрено документацией, точность обработки контрольной детали.
Такой подход соответствует общей логике действующих нормативных документов. ГОСТ 34479-2018 распространяется на основные виды металлорежущих станков и рассматривает методы диагностики, испытаний и оценки фактического технического состояния оборудования.
Что проверить ещё до включения станка
Первая ошибка приёмки — сразу запускать оборудование и смотреть, «как оно работает». До подачи питания необходимо провести визуальный осмотр и сверить фактическое состояние станка с перечнем выполненных работ.
Особенно важно проверить:
- комплектность станка;
- состояние защитных кожухов;
- наличие и состояние органов управления;
- крепление основных узлов;
- состояние электрических шкафов;
- наличие и состояние систем смазки и охлаждения;
- отсутствие утечек масла и гидравлической жидкости;
- состояние патрона, люнета, оправок и другой оснастки;
- наличие маркировок, табличек и указателей;
- соответствие установленного оборудования согласованному перечню работ.
Если во время ремонта менялись подшипники, направляющие, винтовые пары, элементы шпинделя, электродвигатели или другие ответственные детали, желательно получить от исполнителя информацию о выполненных работах.
Удобнее всего, когда до начала ремонта была составлена дефектная ведомость, а после ремонта можно последовательно сопоставить её с фактически выполненными работами.
Например, если в дефектной ведомости указана необходимость восстановления направляющих, при приёмке недостаточно услышать от ремонтной организации фразу «направляющие восстановлены». Нужно понимать, каким способом они были обработаны, какие измерения выполнены после ремонта и каким документом подтверждается результат.
На практике именно наличие понятной документации значительно упрощает дальнейшую эксплуатацию станка.
Какие документы запросить у ремонтной организации
Перед подписанием окончательного акта приемки стоит собрать отдельную папку с документацией.
Минимальный комплект зависит от условий договора и конкретного оборудования, но обычно полезно запросить:
- акт выполненных ремонтных работ;
- дефектную ведомость;
- перечень заменённых или восстановленных деталей и узлов;
- результаты измерений геометрической точности;
- протоколы испытаний;
- сведения о контрольной обработке, если она проводилась;
- данные о регулировке и настройке оборудования;
- рекомендации по дальнейшей эксплуатации;
- документы на заменённые комплектующие — если это предусмотрено договором;
- гарантийные обязательства ремонтной организации.
Важно разделять два понятия: акт о выполнении ремонта и протокол испытаний — не одно и то же.
Акт подтверждает факт выполнения работ. Протокол должен показывать, какие параметры проверялись и какой результат получен.
Если в документе написано только «станок проверен, работоспособен», для технической приемки этого недостаточно. Гораздо информативнее таблица с конкретными параметрами, применяемыми средствами контроля и допустимыми значениями.
Испытание на холостом ходу
После визуального осмотра и проверки документации станок можно запускать.
Испытание на холостом ходу позволяет оценить работу механизмов без выполнения обработки. Проверяют не один режим, а предусмотренные конструкцией станка диапазоны и перемещения.
В зависимости от типа оборудования контролируют:
- запуск и остановку станка;
- переключение скоростей;
- работу подач;
- перемещение стола, суппорта, каретки или других рабочих органов;
- работу механизмов зажима;
- функционирование систем смазки;
- работу системы охлаждения;
- работу вспомогательных механизмов;
- шум и вибрацию;
- нагрев ответственных узлов.
Особое внимание стоит обратить на шпиндель.
После капитального ремонта недопустимо оценивать его только по принципу «вращается — значит исправен». Нужно проверить характер работы на различных режимах, отсутствие аномального шума и чрезмерного нагрева, а также соответствующие измеряемые параметры.
ГОСТ ISO 230-1-2018 устанавливает методы контроля геометрических и функциональных характеристик металлорежущих станков, работающих без нагрузки и в квазистатических условиях. Поэтому холостой ход является важной частью общей программы испытаний, но не заменяет остальные проверки.
Проверка геометрической точности
Это один из главных этапов приёмки. Во время капитального ремонта станка могли восстанавливаться направляющие, рабочие поверхности, стол, суппорт, каретка, шпиндельный узел и другие элементы. Даже качественно выполненная механическая обработка не отменяет необходимости проверить итоговую геометрию собранного оборудования.
В зависимости от конструкции станка контролируют:
- прямолинейность перемещений;
- параллельность;
- перпендикулярность;
- плоскостность;
- соосность;
- биение;
- положение рабочих поверхностей;
- точность перемещения;
- взаимное положение основных узлов.
При этом нельзя пользоваться одним универсальным значением допуска для всех станков. Например, допустимое биение шпинделя для одного оборудования нельзя автоматически переносить на другой станок. Нормы зависят от конструкции, класса точности, конкретного типа оборудования и соответствующей технической документации.
Для отдельных групп станков существуют специализированные стандарты. Например, ГОСТ ISO 13041-1-2017 устанавливает условия геометрических испытаний определённой категории токарных станков с ЧПУ и контрольные допуски для этих испытаний.
Поэтому правильный вопрос при приёмке звучит не «какое биение должно быть у любого станка?», а «какое значение допуска установлено для этой модели и конкретного испытания?»
Какие измерения запросить
Удобно заранее составить таблицу параметров, которые должны быть проверены.
| Параметр | Что проверяем | Что может показать отклонение |
| Биение шпинделя | Точность вращения шпиндельного узла | Износ, ошибки сборки, проблемы с опорами |
| Прямолинейность перемещения | Геометрию направляющих и рабочих органов | Перекос или неправильную регулировку |
| Параллельность | Взаимное положение поверхностей и направлений движения | Ошибки геометрии |
| Перпендикулярность | Взаимное положение осей и рабочих органов | Ошибки при обработке |
| Люфты | Свободный ход механизмов | Износ или неправильную регулировку |
| Точность перемещения | Фактическое перемещение рабочего органа | Ошибки механики или системы позиционирования |
| Нагрев | Температурное состояние узлов | Проблемы с подшипниками, смазкой или регулировкой |
| Вибрация | Состояние вращающихся и приводных узлов | Дисбаланс, дефекты опор и другие неисправности |
| Точность обработки | Результат изготовления контрольной детали | Комплексное состояние станка |
ГОСТ Р 71240-2024, посвящённый организации технического обслуживания и ремонта станочного парка по техническому состоянию, прямо ориентирован на оценку фактического состояния оборудования и использование современных методов диагностики.
Почему нельзя ограничиваться проверкой индикатором
Измерение геометрии — обязательная часть контроля, но оно не отвечает на один важный вопрос: как станок ведёт себя в реальной работе?
Представим станок, у которого все основные геометрические параметры находятся в допустимых пределах. Это хороший результат, но ещё не гарантия того, что после ремонта оборудование стабильно изготовит требуемую деталь.
Причина в том, что точность готового изделия зависит сразу от нескольких факторов:
- геометрии;
- жёсткости;
- состояния шпинделя;
- точности перемещений;
- люфтов;
- качества регулировки;
- состояния инструмента и оснастки;
- режима резания;
- температуры;
- особенностей конкретной детали.
Именно поэтому для некоторых станков важна проверка технологической точности.
Испытание под нагрузкой
Следующий этап — работа станка в предусмотренном рабочем режиме. Здесь проверяют уже не просто возможность движения механизмов, а способность оборудования выполнять свою основную функцию.
Во время испытания обращают внимание на:
- устойчивость работы привода;
- стабильность оборотов;
- работу подач;
- нагрев узлов;
- появление необычного шума;
- вибрации;
- работу системы охлаждения;
- работу системы смазки;
- качество получаемой поверхности;
- стабильность размеров обработанной детали.
Нагрузка должна соответствовать конструкции станка, технологической документации и согласованной программе испытаний. Не стоит самостоятельно устраивать экстремальный тест с максимальным съемом металла только ради того, чтобы «проверить станок пожестче». Так можно получить уже не диагностику, а новую неисправность.
Лайфхак: проверяйте станок в тех режимах, в которых он будет работать
Если оборудование после ремонта предназначено для серийной обработки определенной группы деталей, полезно проводить приемочные испытания максимально близко к будущим производственным условиям.
Например, для токарного станка важны не только вращение шпинделя и перемещение суппорта, но и фактический результат обработки. Для фрезерного оборудования — взаимное положение рабочего стола, инструмента и детали, работа подач и результат фрезерования.
Такой подход даёт производству гораздо больше информации, чем короткий демонстрационный запуск.
Контрольная деталь: один из самых наглядных тестов
Если конструкция и назначение станка позволяют выполнить контрольную обработку, результат имеет большую практическую ценность. После обработки контрольную деталь измеряют и сравнивают полученные значения с требованиями, установленными для соответствующего испытания.
Для отдельных типов станков действуют специальные стандарты, где предусматриваются нормы точности и методы испытаний образца-изделия. Например, ГОСТ 9726-2024 устанавливает нормы точности и жёсткости для вертикальных фрезерных станков с крестовым столом и методы их испытаний. Стандарт введён в действие с 1 мая 2025 года.
Здесь есть важный нюанс: контрольная деталь должна быть именно частью согласованной методики испытаний, а не просто первой попавшейся деталью из производственного заказа. Иначе результат будет сложно объективно оценить.
Что проверить на станке с ЧПУ
Для станков с числовым программным управлением к обычным механическим испытаниям добавляются проверки системы позиционирования и взаимодействия механики с ЧПУ.
В зависимости от конструкции оборудования могут проверяться:
- перемещение по каждой координатной оси;
- повторяемость позиционирования;
- работа приводов;
- корректность обратной связи;
- люфты;
- точность возврата в заданную координату;
- работа датчиков;
- работа конечных выключателей;
- корректность выполнения управляющей программы;
- работа аварийных остановов и блокировок.
Особенно важно проверить станок после замены или ремонта ШВП, приводов, энкодеров, датчиков положения и других компонентов системы перемещения.
Если выполнялась модернизация ЧПУ, приёмку желательно проводить уже по новой конфигурации оборудования, а не только сравнивать его с первоначальным состоянием.
Какие средства измерений должны использоваться
Еще один важный момент — не только что измеряют, но и чем измеряют. Для различных задач применяются:
- индикаторы;
- уровни;
- микрометры;
- нутромеры;
- поверочные линейки;
- угольники;
- специальные контрольные оправки;
- измерительные системы;
- приборы контроля вибрации;
- средства контроля температуры;
- лазерные измерительные системы — когда они предусмотрены методикой.
Средство измерений должно соответствовать задаче и требуемой точности. Если результат критичен для приемки, полезно запросить информацию о применяемых средствах измерений и их пригодности к проведению соответствующего контроля.
Лайфхак: просите не только итоговую цифру
Например, запись:
«Биение шпинделя — 0,01 мм»
намного менее информативна, чем полноценная запись с указанием:
- точки измерения;
- методики;
- средства измерений;
- установленного допуска;
- фактического результата.
Такой протокол впоследствии можно использовать как исходную точку для контроля изменения состояния станка.
Частые ошибки при приемке после капитального ремонта
Ошибка №1. «Станок включается — значит ремонт хороший»
Работоспособность и точность — разные характеристики. Станок может выполнять все основные движения и при этом иметь отклонения геометрии или точности, которые приведут к браку.
Ошибка №2. Проверка только на холостом ходу
Холостой ход позволяет выявить часть проблем, но не показывает полностью поведение станка при обработке.
Ошибка №3. Отсутствие протоколов измерений
Устное заверение специалиста не заменяет документированный результат контроля.
Ошибка №4. Одинаковые допуски для разных станков
Это особенно опасный подход. Допуск должен определяться конкретной методикой, типом станка, его классом точности, документацией изготовителя и применимыми нормативными требованиями.
Ошибка №5. Подписание акта до окончания испытаний
Если акт подписан до получения результатов контроля, у заказчика становится значительно меньше возможностей зафиксировать замечания как часть процедуры приемки.
Ошибка №6. Проверка только тех узлов, которые ремонтировали
После разборки и сборки станка взаимное положение узлов может измениться. Поэтому после ремонта проверяется не только замененная деталь, а итоговое состояние оборудования в целом.
Чек-лист приемки станка после капитального ремонта
Перед окончательным подписанием документов удобно пройтись по короткому списку.
Документы:
☐ Получен акт выполненных работ.
☐ Есть дефектная ведомость.
☐ Зафиксированы основные выполненные работы.
☐ Есть результаты измерений.
☐ Есть протокол испытаний.
☐ Указаны выявленные отклонения и способы их устранения.
☐ Получены гарантийные обязательства.
Механическая часть:
☐ Проверены направляющие.
☐ Проверены люфты.
☐ Проверена работа шпинделя.
☐ Проверены основные перемещения.
☐ Проверена работа систем смазки и охлаждения.
☐ Нет нештатного шума и вибрации.
Точность:
☐ Проверена геометрическая точность.
☐ Выполнены предусмотренные измерения.
☐ Полученные значения сопоставлены с допустимыми.
☐ При необходимости выполнена контрольная обработка.
☐ Контрольная деталь измерена.
Безопасность:
☐ Проверены защитные устройства.
☐ Работают аварийные остановы.
☐ Работают предусмотренные блокировки.
☐ Электрическая часть проверена.
☐ Станок можно безопасно передавать оператору.
Что делать, если результаты испытаний не соответствуют требованиям
Если во время приёмки обнаружено отклонение, не стоит ограничиваться устным замечанием ремонтной организации.
Результат лучше зафиксировать документально:
- указать конкретный параметр;
- записать фактическое значение;
- указать допустимое значение;
- описать условия проведения измерения;
- приложить протокол или акт;
- определить ответственного за устранение;
- провести повторное испытание после ремонта.
Особенно важно это делать при существенных отклонениях геометрии.
Если, например, обнаружено превышение допустимого отклонения при контроле направляющих, не следует пытаться компенсировать проблему только настройкой другого узла. Сначала необходимо определить причину, а затем выбрать способ восстановления.
Как должна выглядеть хорошая приёмка
В идеальном случае процесс выглядит следующим образом:
ремонт → сборка → регулировка → холостой ход → измерение геометрии → испытание под нагрузкой → контрольная обработка → измерение результата → оформление протоколов → передача оборудования в эксплуатацию.
Конкретный состав испытаний зависит от типа, модели и назначения станка. Для разных групп оборудования применяются свои методы контроля. Например, ГОСТ ISO 230-1-2018 задаёт общую основу для геометрических и функциональных испытаний, а специализированные стандарты могут устанавливать дополнительные требования для конкретных видов станков.
Поэтому при составлении программы приёмки лучше начинать с технической документации на конкретный станок, а уже затем определять набор измерений.
Практический совет: согласуйте программу приёмки ещё до начала ремонта
Самый простой способ избежать споров — договориться о критериях приемки заранее. До передачи станка в ремонт желательно зафиксировать:
- какие работы выполняются;
- какие узлы восстанавливаются;
- какие параметры будут проверяться;
- какие испытания проводятся;
- какие документы передаются заказчику;
- какие требования предъявляются к контрольной детали;
- в каком виде оформляются результаты;
- какие действия выполняются при обнаружении отклонений.
Тогда после ремонта не возникает ситуации, когда заказчик впервые спрашивает о протоколе испытаний уже в момент подписания акта.
Капитальный ремонт должен заканчиваться не сборкой, а подтверждением результата
Для предприятия капитальный ремонт станка — это инвестиция не только в восстановление оборудования, но и в снижение риска простоев и брака.
Поэтому оценивать результат исключительно по внешнему виду или способности станка запуститься неправильно.
Хорошая приёмка должна ответить на четыре основных вопроса:
- Все ли заявленные ремонтные работы выполнены?
- Соответствует ли станок требованиям по геометрической точности?
- Стабильно ли работают его основные механизмы на холостом ходу и под нагрузкой?
- Способно ли оборудование выполнять требуемую технологическую операцию с необходимой точностью?
Именно сочетание документальной проверки, измерений и практических испытаний позволяет получить объективную картину.
Современная нормативная база также ориентирована на оценку фактического технического состояния оборудования, а не только на формальное подтверждение факта ремонта. ГОСТ 34479-2018 действует в РФ и распространяется на основные виды металлорежущих станков, а ГОСТ Р 71240-2024 устанавливает общие положения организации технического обслуживания и ремонта станочного парка по техническому состоянию.
Если предприятие планирует капитальный ремонт, диагностику или модернизацию оборудования, программу испытаний лучше определить ещё до начала работ. Это помогает заранее согласовать критерии качества и получить после ремонта не просто «рабочий станок», а документально подтверждённый результат.
ВСЗ выполняет капитальный ремонт, обслуживание и модернизацию металлообрабатывающего оборудования. В перечень работ завода входят разборка и дефектация, восстановление направляющих и узлов, ремонт механической и электрической частей, регулировка, испытания на холостом ходу и под нагрузкой, проверка геометрической точности и изготовление тестовой детали.
Подробнее о возможностях предприятия можно узнать на странице «Обслуживание, ремонт, модернизация».
Для справки по нормативным требованиям при испытаниях металлорежущих станков полезно использовать официальный ресурс Росстандарта — ГОСТ 34479-2018.
А общие положения по организации ремонта станочного парка по техническому состоянию приведены в ГОСТ Р 71240-2024 на сайте Росстандарта.
Главное
Не принимайте станок после капитального ремонта только потому, что он включается и выполняет основные движения.
Попросите результаты измерений, проверьте геометрию, испытайте оборудование в рабочих режимах и, если это предусмотрено методикой, проконтролируйте обработанную деталь.
Именно такая приёмка позволяет увидеть результат ремонта в цифрах и понять, действительно ли станок готов вернуться в производство.
Видео с нашего Youtube канала